

Integrità tecnica nella saldatura: una guida per il produttore su WPS, PQR e WPQ nei progetti siderurgici internazionali
1. La Fondazione: Registro di Qualificazione della Procedura (PQR)
Il PQR è la “prova scientifica” che una specifica combinazione di variabili di saldatura produce un giunto con le proprietà meccaniche richieste. Si tratta di un test una tantum che prevede test distruttivi di laboratorio (trazione, piegatura, impatto e macro{2}}incisione).
Noi di Sunrise sottolineiamo che un PQR non è semplicemente un pezzo di carta ma la registrazione di uno specifico "esperimento di saldatura". Se il tuo progetto richiede resistenza alle basse-temperature (ad esempio, -20 gradi negli inverni nordamericani), il PQR deve includere il test di impatto Charpy V-Notch a quella temperatura specifica. Senza un PQR valido, qualsiasi WPS successivo è tecnicamente non valido.
2. Il Manuale di istruzioni: Specifica della procedura di saldatura (WPS)
Se il PQR è la "prova", il WPS è il "manuale di istruzioni" per il saldatore in officina. Traduce i dati comprovati in laboratorio-in parametri utilizzabili: voltaggio, amperaggio, velocità di viaggio e portate di gas.
Un errore comune nel commercio "orientato al prodotto-" è fornire un WPS generico. Tuttavia, un partner "ingegneria-orientato" come Sunrise garantisce che ogni WPS sia "pre-qualificato" o supportato da un PQR che copre lo spessore specifico, il tipo di materiale e la posizione dei giunti del progetto.
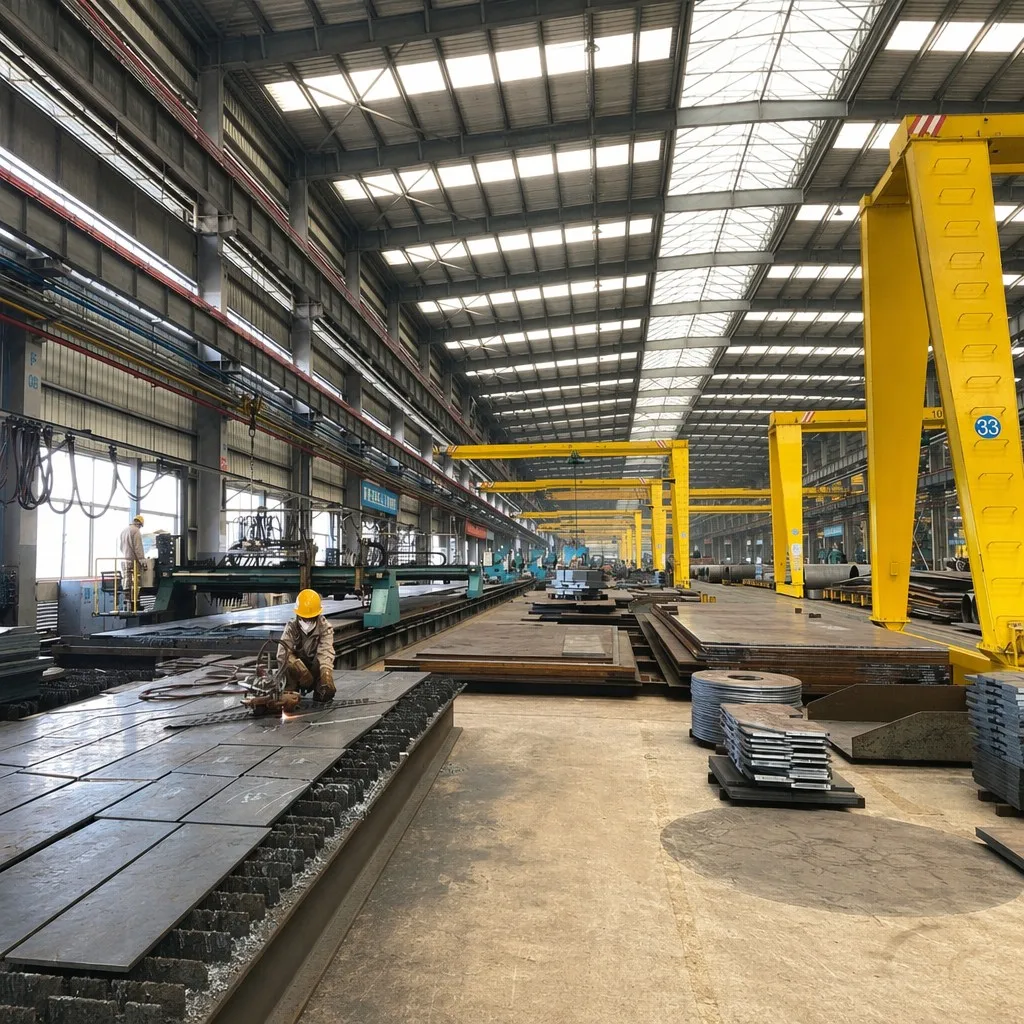
3. Confronto tra gli standard globali: AWS e EN/ISO
Comprendere le sfumature tra i sistemi americano ed europeo è vitale per gli appaltatori EPC globali.
| Caratteristica | AWS D1.1 (Nord America) | EN ISO 15614 / EN 1090-2 (Europa) |
|---|---|---|
| Filosofia | Procedure prequalificate consentite per giunti standard. | Tutte le procedure devono essere qualificate mediante test. |
| Raggruppamento dei materiali | Gruppo da I a IV (secondo ASTM). | Gruppo da 1 a 11 (secondo ISO/TR 15608). |
| Test di impatto | Necessario solo se specificato dal tecnico. | Spesso obbligatorio per la classe di esecuzione EXC3. |
| Requisiti NDT | Visivo + UT/RT in base al tipo di stress. | NDT basato sulla percentuale-collegata alla classe di esecuzione. |
4. Qualificazione delle prestazioni del saldatore (WPQ)
L’ultimo pilastro è l’elemento umano. Il WPQ dimostra che un singolo saldatore ha la capacità di seguire il WPS e produrre una saldatura-esente da difetti. Per i progetti Sunrise, manteniamo un database digitale di certificazioni dei saldatori, garantendo che solo personale qualificato venga assegnato ai nodi critici, come le connessioni tra trave della gru-a-colonna.
5. Variabili critiche e cambiamenti "essenziali".
Le modifiche alle "Variabili essenziali" (come il passaggio da SAW a GMAW o l'aumento dello spessore della lamiera oltre l'intervallo PQR) richiedono una nuova qualifica. Ignorare questi cambiamenti rappresenta un grosso rischio per la siderurgia internazionale, poiché può invalidare la garanzia strutturale.
6. Lista di controllo dell'audit tecnico per la documentazione di saldatura
Il PQR supporta il grado del materiale (ad esempio, Q355B rispetto a ASTM A572 Gr.50)?
L'intervallo di spessore nel WPS è supportato dal PQR?
Il record WPQ corrisponde alla posizione specifica (1G, 2G, 3G, 4G)?
I materiali di consumo per saldatura (elettrodi/fili) sono riconducibili a un MTC?
L'"apporto di calore" viene calcolato e monitorato per l'acciaio altoresistenziale-?
💡 Raccomandazioni di azioni strategiche per Sunrise
1.Matrice di qualificazione consolidata: Mappa tutti i PQR esistenti rispetto ai requisiti AISC ed Eurocodice per fornire ai clienti un rapporto istantaneo di "Preparazione alla conformità" durante la fase RFQ.
2.Tracciabilità del codice QR-digitale: collega ogni contrassegno di ogni pezzo di saldatura critico-al WPS specifico e all'ID del saldatore tramite i codici QR sul componente, consentendo ai tecnici del sito di verificare la qualità in-tempo reale.
3.Visualizzazione della mappa di saldatura: Per progetti da 500 tonnellate, fornire una "mappa di saldatura" 3D che indica le posizioni NDT e la corrispondente WPS, riducendo significativamente il ciclo RFI durante l'approvazione tecnica.


